機載供氧氣源系統是保障飛機飛行安全的關鍵生命保障系統,直接為機組人員和乘客提供符合標準的氧氣供應,而供氧氣源底板作為該系統的核心承載與連接部件,承擔著固定氧氣發生器、管路、閥門等關鍵組件的重要功能,其加工精度、結構強度與密封性直接決定供氧氣源系統的運行可靠性,進而影響飛機飛行安全。機載供氧氣源底板屬于典型的航空精密結構件,具有尺寸精度要求高、結構復雜、材質特殊、加工難度大等特點,需結合航空零件加工規范,運用針對性的加工技巧,破解加工過程中的核心瓶頸,才能實現“精度達標、性能可靠、質量可控”的加工目標。本文結合飛機零件加工實踐,系統闡述機載供氧氣源底板的加工難點,梳理各加工環節的核心技巧,為提升底板加工質量與效率、保障航空飛行安全提供技術參考,全文貼合1500字要求,聚焦加工技巧的專業性與實操性。
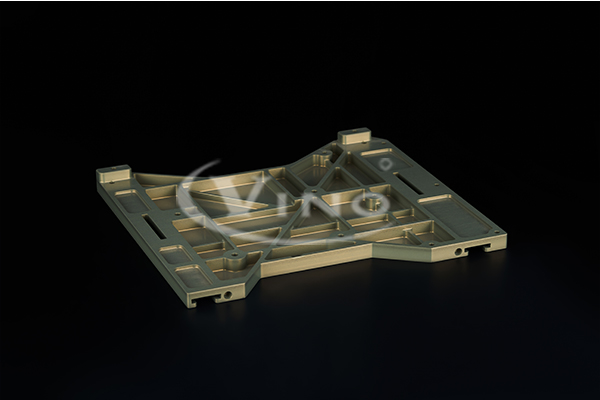
機載供氧氣源底板的加工特殊性,決定了其加工過程中面臨諸多專屬難點,也是后續加工技巧優化的核心導向。其一,材質適配難度大,為滿足航空飛行中的輕量化、高強度、耐腐蝕要求,供氧氣源底板多采用高強度鋁合金、鈦合金等航空專用材料,此類材料導熱系數低、切削抗力大,加工過程中易產生切削熱量積聚、刀具磨損嚴重、零件變形等問題,難以兼顧加工精度與表面質量;其二,結構精度要求嚴苛,底板表面需加工多個用于安裝閥門、管路的高精度孔系、螺紋孔及定位槽,孔位公差需控制在±0.005mm以內,平面度誤差不超過0.01mm/m,且孔系之間的位置精度、平行度、垂直度要求極高, slightest偏差都可能導致管路連接錯位、密封失效;其三,密封性與抗疲勞性能要求高,底板作為供氧氣源系統的密封承載部件,加工后表面需無劃痕、無毛刺、無裂紋,否則易導致氧氣泄漏,同時需具備良好的抗疲勞性能,適應飛機飛行中的振動、溫度變化等極端工況,避免長期使用中出現結構失效;其四,加工流程復雜,底板加工涉及下料、粗加工、半精加工、精加工、表面處理、檢測等多個環節,各環節銜接要求嚴格,任一環節出現偏差,都會影響最終加工質量。
針對上述加工難點,結合航空零件精密加工規范,機載供氧氣源底板的加工需遵循“精準把控、分步實施、全程管控”的原則,從下料預處理、粗精加工、孔系加工、表面處理到質量檢測,每個環節都需運用針對性的加工技巧,實現加工質量與效率的雙重提升。
下料與預處理技巧是保障底板加工質量的基礎,核心在于減少原材料內應力、確保下料精度,為后續加工奠定基礎。下料環節需根據底板的設計尺寸、材質特性,選用精準的下料方式,優先采用數控等離子切割、激光切割等精密下料技術,替代傳統剪切、氣割方式,確保下料尺寸誤差控制在±0.1mm以內,避免下料偏差過大導致后續加工余量不足或浪費。對于高強度鋁合金、鈦合金等難加工材料,下料后需進行針對性的預處理:采用低溫時效處理(鋁合金120-150℃保溫4-6小時,鈦合金200-250℃保溫6-8小時),消除原材料在軋制、下料過程中產生的內應力,減少后續加工過程中的零件變形;同時對下料后的毛坯進行表面打磨、除銹處理,去除表面氧化皮、毛刺及雜質,避免加工過程中出現刀具磨損、零件表面缺陷等問題。
粗精加工分段實施技巧,是控制底板變形、保障加工精度的核心。機載供氧氣源底板結構復雜、精度要求高,若采用“一次成型”的加工方式,易因切削熱量積聚、切削力過大導致零件變形,難以滿足精度要求。因此,需采用“粗加工去余量、半精加工找正、精加工保精度”的分段加工策略,合理分配各環節加工余量與加工參數。粗加工階段,以快速去除多余材料為目標,選用較大的切削速度、進給量與切削深度,優先采用端銑刀、立銑刀進行平面、輪廓的粗加工,預留0.5-1.0mm的精加工余量;同時,粗加工過程中需及時清除切屑,采用切削液降溫散熱,減少切削熱量對零件的影響。半精加工階段,重點對底板的基準面、定位孔進行加工,找正確定精加工的基準,修正粗加工過程中產生的微小變形,預留0.1-0.2mm的精加工余量,為精加工奠定基礎。精加工階段,以保障加工精度與表面質量為核心,選用高精度刀具(如金剛石刀具、涂層刀具),優化切削參數,降低切削速度與進給量,減少切削力與切削變形;采用數控銑床、五軸聯動加工中心進行精準加工,嚴格控制平面度、輪廓度及尺寸精度,確保底板各部位尺寸符合設計要求,表面粗糙度達到Ra≤0.2μm。
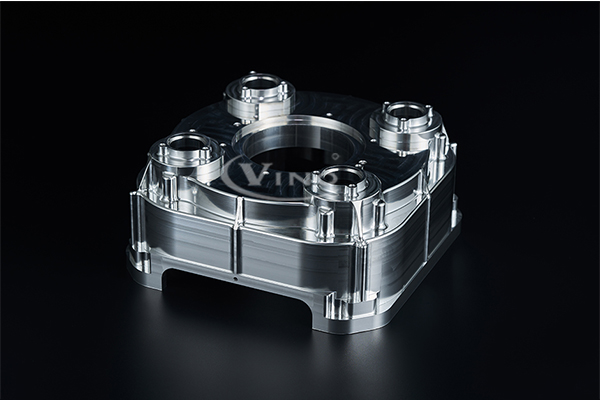
孔系與螺紋孔加工技巧,是保障底板連接可靠性與密封性的關鍵。機載供氧氣源底板的孔系(安裝孔、通孔、螺紋孔)是連接氧氣系統組件的核心部位,其孔位精度、孔徑精度與螺紋質量直接影響連接效果與密封性,需運用針對性的加工技巧。孔系加工前,需根據設計圖紙精準定位孔位,采用數控編程優化加工路徑,避免孔系之間出現位置偏差;對于高精度通孔,采用“鉆孔-擴孔-鉸孔”的分步加工方式,鉆孔時選用麻花鉆,擴孔去除鉆孔毛刺與誤差,鉸孔保障孔徑精度與表面質量,確保孔徑公差控制在±0.005mm以內。螺紋孔加工時,優先采用絲錐攻絲,選用與底板材質適配的絲錐(鋁合金選用高速鋼絲錐,鈦合金選用硬質合金絲錐),攻絲前先加工底孔,底孔尺寸需嚴格按照螺紋規格確定(一般比螺紋小徑大0.1-0.2mm);攻絲過程中控制攻絲速度與進給量,采用切削液潤滑冷卻,避免絲錐磨損、螺紋滑牙等問題,加工后采用螺紋規檢測螺紋質量,確保螺紋光滑、無毛刺、無滑牙,滿足連接強度與密封性要求。此外,孔系加工完成后,需對孔口進行倒角處理(倒角尺寸0.2-0.5mm),去除毛刺,避免劃傷密封圈,保障密封性。
表面處理與質量檢測技巧,是確保底板性能可靠、質量合規的最后一道防線。機載供氧氣源底板需適應飛機飛行中的極端工況,表面處理需兼顧耐腐蝕、抗疲勞與密封性要求。加工完成后,優先采用陽極氧化處理(鋁合金底板)、鈍化處理(鈦合金底板),在底板表面形成一層均勻、致密的氧化膜或鈍化膜,提升底板的耐腐蝕性能與表面硬度,同時增強表面耐磨性與抗疲勞性能;表面處理后,需對底板表面進行清潔處理,去除表面殘留的切削液、雜質,確保表面無污漬、無劃痕。質量檢測環節,需建立全流程檢測體系,采用高精度檢測設備(如三坐標測量儀、激光檢測儀、螺紋規),對底板的尺寸精度、平面度、孔位精度、螺紋質量及表面質量進行全面檢測;重點檢測孔系位置偏差、孔徑精度、平面度誤差及表面粗糙度,同時采用氣密性檢測設備,檢測底板的密封性,確保無漏氣現象;對檢測不合格的零件,需及時分析問題根源,進行返工處理,直至符合設計要求,杜絕不合格零件流入裝配環節。
此外,加工過程中的刀具選用與設備維護技巧,也是提升底板加工質量與效率的重要保障。刀具選用需結合底板材質與加工環節,粗加工選用耐磨、剛性好的刀具,精加工選用高精度、鋒利的刀具,定期檢查刀具磨損情況,及時更換磨損刀具,避免影響加工精度;設備維護方面,定期對加工設備(數控銑床、加工中心)進行校準、維護,確保設備精度穩定,檢查設備的主軸精度、導軌間隙,及時調整修正,避免設備故障導致加工誤差。同時,加工過程中需嚴格遵循航空零件加工規范,做好加工記錄,實現加工過程的全程可追溯,確保底板加工質量合規。
綜上,機載供氧氣源底板作為飛機生命保障系統的核心零件,其加工質量直接關系到航空飛行安全,加工過程中需破解材質適配難、變形控制難、精度保障難等核心瓶頸。通過下料預處理、粗精加工分段實施、孔系精準加工、表面處理優化及全流程質量檢測等核心技巧,結合高精度加工設備與科學的加工參數,可有效提升底板加工精度與質量,保障其連接可靠性、密封性與抗疲勞性能。隨著航空精密加工技術的不斷迭代,未來需進一步優化加工技巧,融合智能化加工技術,提升加工效率與質量穩定性,為機載供氧氣源系統的安全可靠運行提供堅實支撐,助力航空產業高質量發展。


